粉末涂装如何减少VOC与材料浪费
粉末涂装在减少溶剂使用方面具有优势,但这并不等于整个生产过程自动达到零排放。真正的环境改进来自原料、回收、换色、固化和废物管理的系统优化。
直接结论:粉末涂装在减少溶剂使用方面具有优势,但这并不等于整个生产过程自动达到零排放。真正的环境改进来自原料、回收、换色、固化和废物管理的系统优化。
粉末涂装如何减少VOC与损耗:先稳定上粉率
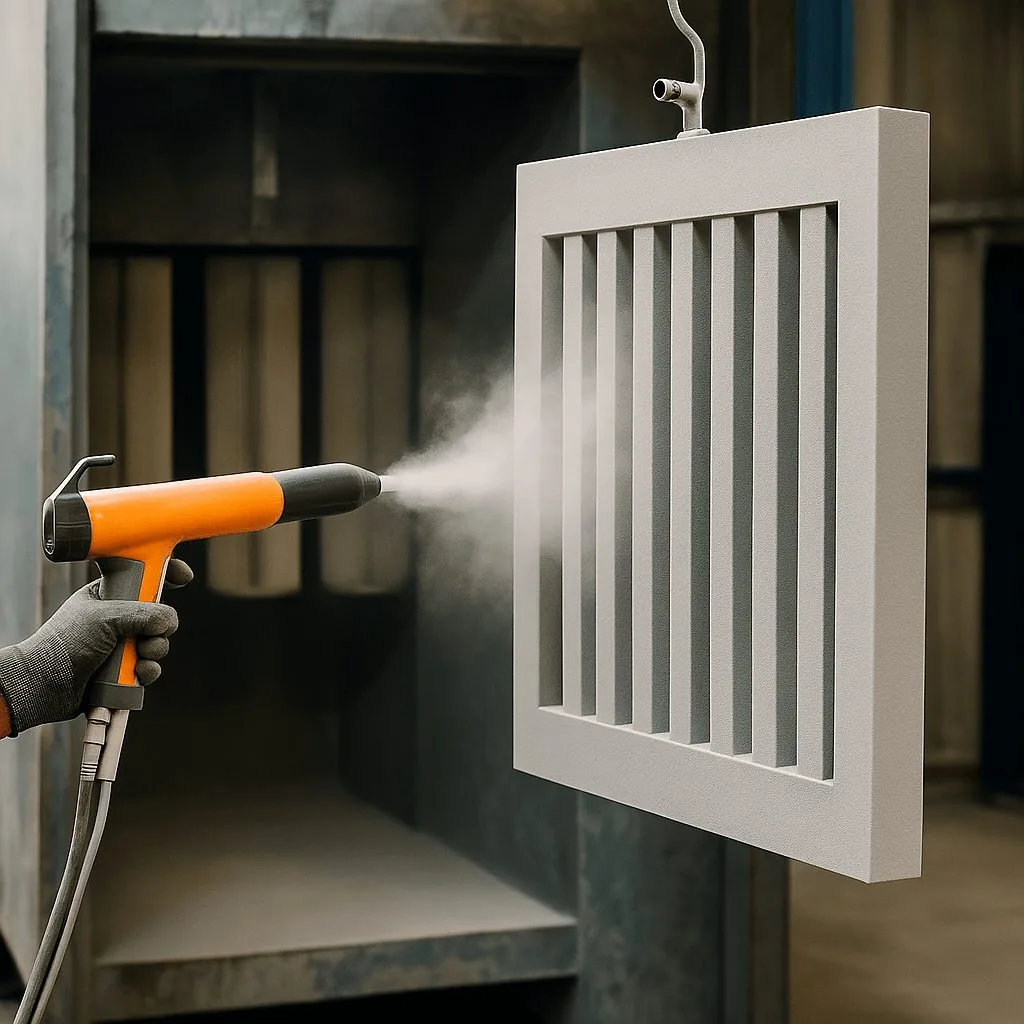
接地、喷枪参数、工件几何和粉末粒径都会影响一次上粉率。稳定的工艺能减少过喷、返喷和报废,比单纯提高回收粉比例更重要。
建立回收粉使用边界
回收粉应根据颜色、污染风险、粒径变化和产品要求分类管理。高外观或高可靠性项目需要更严格的比例和批次控制,不能把所有回收粉无条件返回生产。
降低换色和清洁损耗
合理安排颜色生产顺序、明确设备清洁标准、优化喷房和管路死角,可减少换色产生的混色粉和清洁耗时。
同时关注前处理与固化能耗
前处理水洗、烘干和固化通常是重要的能耗与排放环节。改进应基于水、电、燃气、废水和报废数据,并确保节能措施不牺牲涂膜性能。
实施前建议准备的信息
- 工件名称、基材和前处理方式
- 室内或户外环境及可能接触的介质
- 颜色、光泽、纹理与参考实物样
- 目标膜厚、喷涂设备和固化条件
- 预计用量、交期和需要验证的项目
上粉率怎么量化与监控
应区分首次传递效率、综合材料利用率和单位面积耗粉。首次传递效率可在受控试喷中比较沉积到工件的粉末质量与喷出量;单位面积耗粉还受膜厚、密度、回收、清洁、返工和报废影响。测量时应固定喷枪、电压电流、出粉、枪距、线速、挂具密度和统计边界。
只有条件和统计边界一致,不同时间的数据才有可比性。建议同时记录合格涂覆面积或产量、膜厚、总领粉、回收回用量、换色废粉、返工与报废,避免把转移效率、材料利用率和耗粉量混为一谈。
喷房回收系统的日常维护
回收粉能否使用取决于系统状态和产品要求。滤芯压差、风量、旋风分离、筛分、污染与粒径变化都可能影响喷房环境、回收效率和粉末状态,应按设备要求点检并用数据判断。
建议把滤芯更换周期、回收管路清洁和粉末筛分纳入日常点检,并记录每次维护后的回收粉比例变化。
废物管理的合规要点
粉末涂装通常不以有机溶剂作为施工载体,但前处理、清洁、固化和维护仍可能产生废水、废粉、废滤芯及其他废物。其属性不能只凭名称判断,应按物料组成、污染情况、检测和适用法规完成识别、分类、标识、暂存与合规处置。
把废物产生量纳入生产统计,有助于发现工艺浪费的具体环节,也能为后续改善提供依据。
常见问题
粉末涂料是否等于零 VOC?
粉末涂料通常不以有机溶剂作为施工载体,但具体产品、前处理、清洁和固化过程仍应按适用法规与检测结果判断,不能笼统宣传为整个过程零排放。
回收粉比例越高越环保吗?
不一定。过高或管理不当的回收比例可能引起粒径、外观和性能波动,增加返工与报废。应在质量稳定的边界内使用。
粉末涂装的其他环节还可能有哪些排放?
回收粉掺用会不会影响质量?
换色损耗怎么统计?
需要结合实际工件评估?
请提供工件与基材、膜厚、喷枪与线速、当前领粉和回收数据、换色频率、返工报废、前处理、固化能源及废物去向,我们将协助梳理可比指标与验证重点。需要核对相关国家标准时,可查询国家标准全文公开系统。